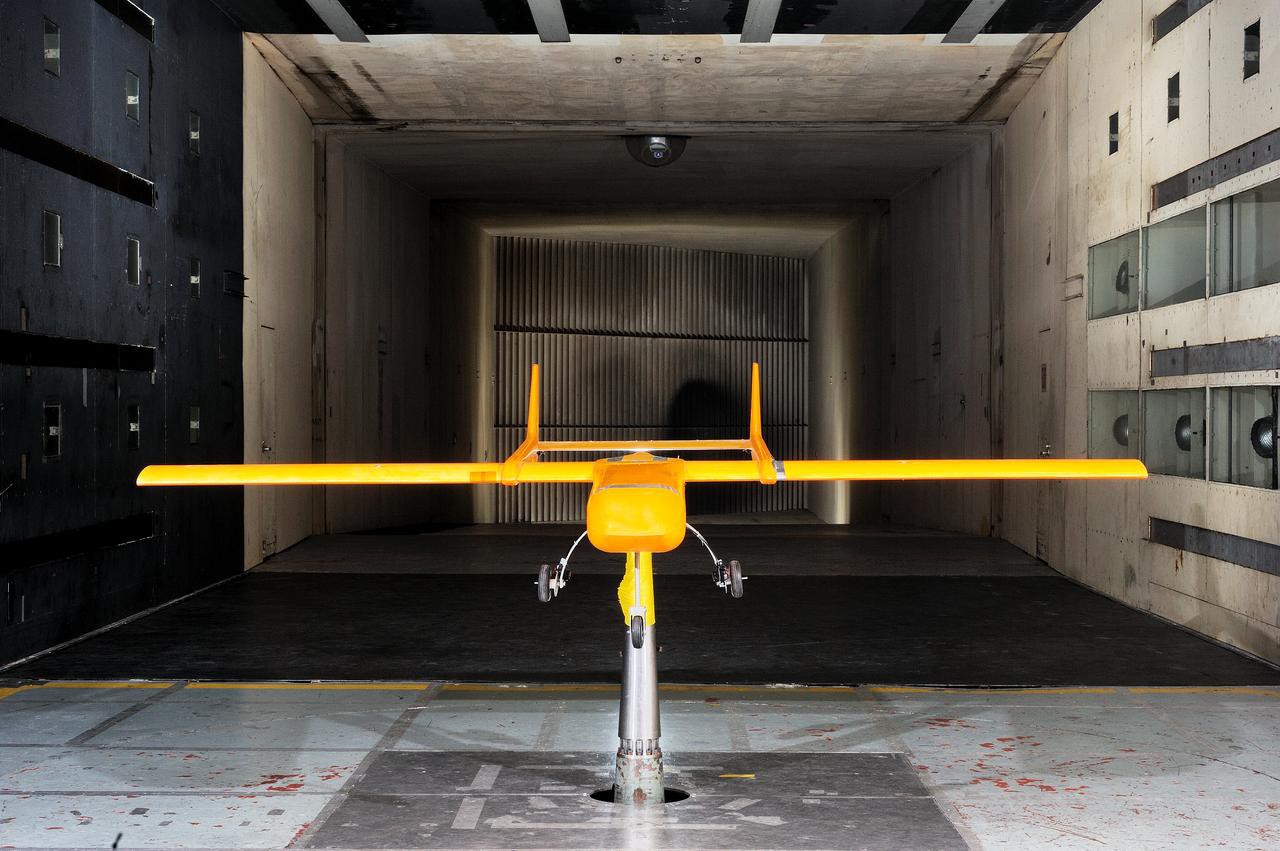
无人机机体的减重目标常常是克级的:机身每轻一克,续航、载荷和机动性都能直接受益。但减重并不是换一种更轻的材料就能解决的事,它是一条从材料选型、铺层设计到成型工艺的完整链路,任何一环没跟上,最后都会体现为结构超重或者强度不足。
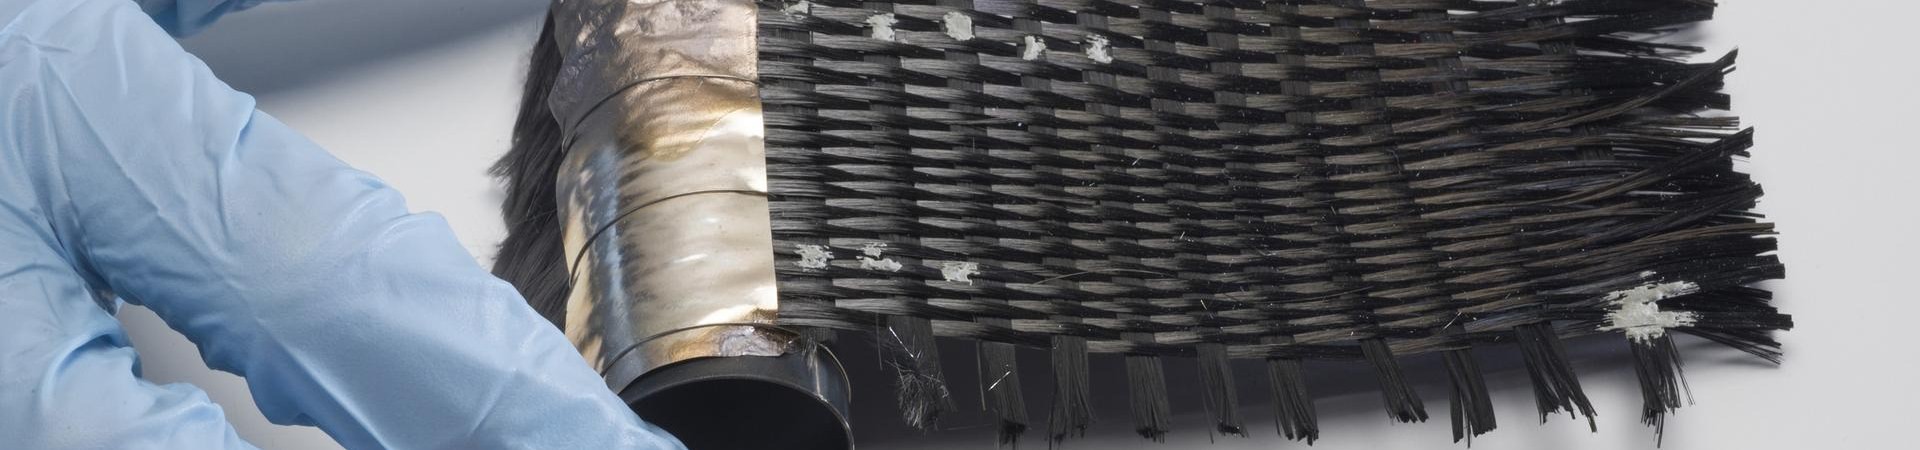
材料选型要跟着受力特点走。机身框架和机臂这类承力结构,通常用单向碳纤维预浸料按主受力方向铺放,把纤维的效率用在刀刃上;蒙皮和外形件更看重面内刚度与表面质量,平纹或斜纹织物更合适;如果对耐温有要求,就要换成耐高温环氧或者双马体系。夹芯结构在蒙皮类部件上收益明显,蜂窝和泡沫各有取舍,需要按成本和抗冲击要求来选。
铺层设计决定减重的上限。基本原则是让纤维方向与主应力方向一致,同时避免出现层间剪切薄弱的堆叠方式;开口、连接区和舱门附近要做局部加强,把载荷平滑地传出去。条件允许时,可以先用有限元把载荷路径算清楚,再定点补强,这比整体加厚要省重量得多。
成型工艺要和小批量规模匹配。样件和小批量阶段,预浸料铺层加真空袋压或热压罐是最容易控制质量的路子,纤维体积含量高、孔隙率低;真空导入适合尺寸大、数量少的制件,模具成本低;等到批量稳定之后,模压或者 RTM 才能把节拍压下来。工艺选错,前面减掉的重量会在补强和返修里还回去。
最后是质量控制与协同。含胶量、孔隙率、尺寸精度这些指标要提前和材料供应商对齐,拿到明确的工艺窗口,而不是等出了问题再回头查。一批材料的一致性,往往比某一项指标的高低更能决定成型合格率。
佛山市三水区乐平镇西乐大道东13号1栋402号