从单件样机走到小批量,中间往往是最容易出问题的阶段。样件阶段可以靠手工修配过关,一旦要做几十件上百件,模具精度、工艺参数的稳定性和检验节奏就同时变成了瓶颈。提前把这套方案理清楚,能省下大量返工成本。
模具怎么选,取决于件数和外形复杂度。十几件以内的外形件,玻璃钢模具成本低、上手快,只要表面处理到位就能用;几十到几百件、对尺寸稳定性有要求的,建议直接上金属模,虽然前期投入高,但热膨胀小、寿命长,长期算下来更便宜。如果制件有薄壁和深腔,模具的分型面和排气设计往往比材料本身更影响合格率。
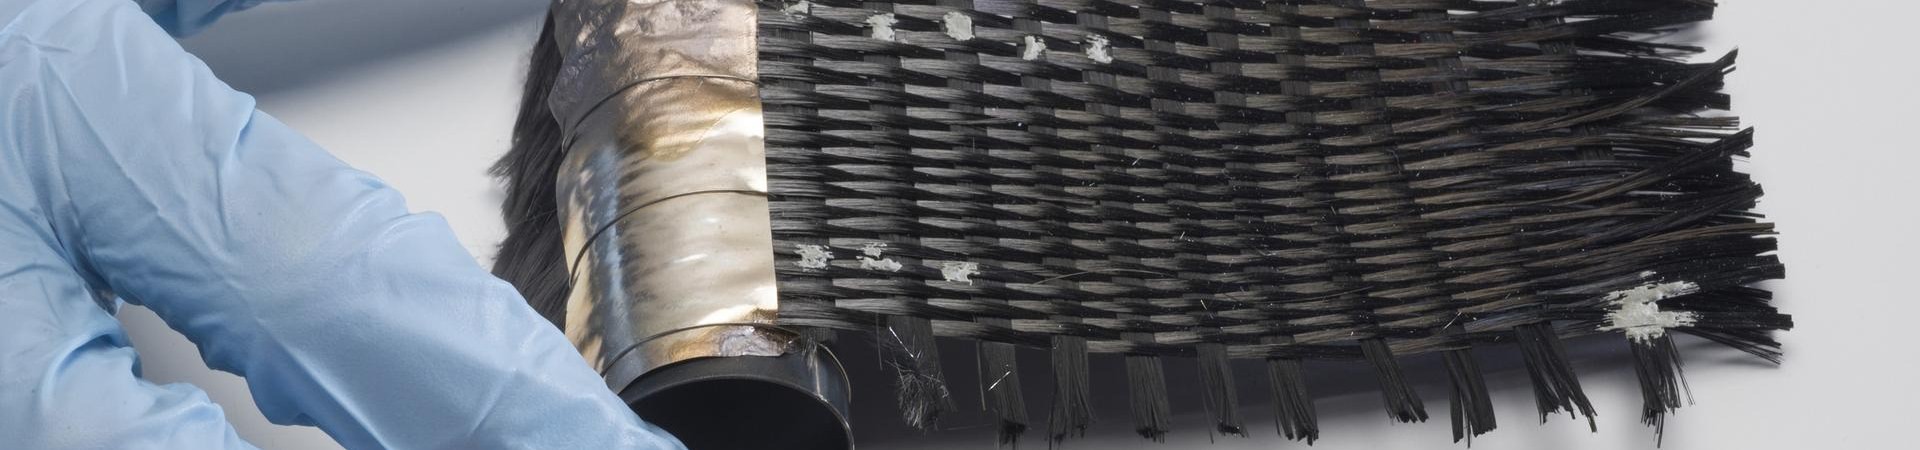
工艺路线的选择要同时看件数、尺寸和性能要求。真空导入适合大尺寸、外形简单、数量不多的制件,模具成本低,但树脂流动路径要提前算清楚,否则容易出现浸润不良和干斑;预浸料铺层加真空袋压或热压罐能得到更高的纤维体积含量和更低的孔隙率,适合承力件;数量再上去,模压和 RTM 才能把节拍和一致性同时做起来。
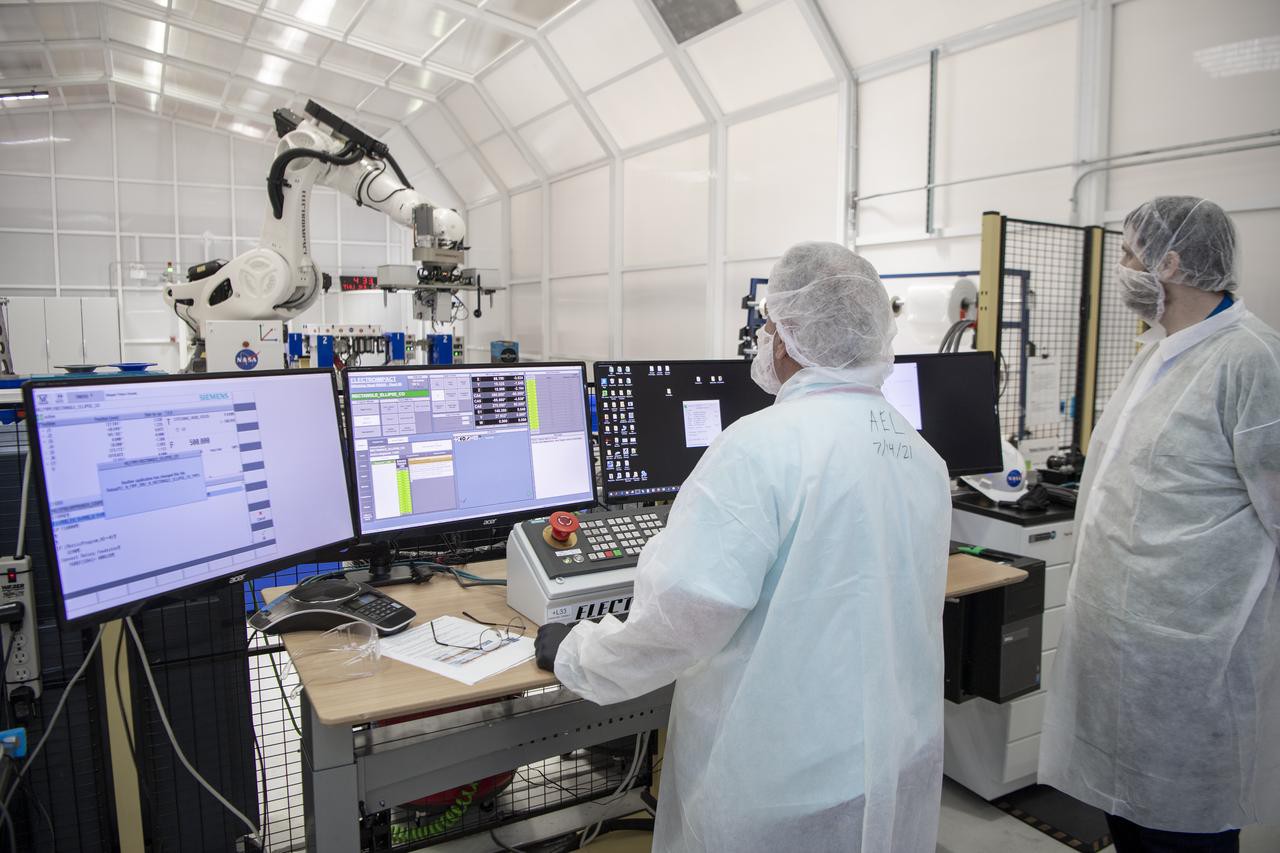
工艺参数需要在小批量阶段就固化下来。升温速率、保温时间、真空度、合模压力这些参数一旦确定,就要做成作业指导书,并且每一批都留记录。小批量阶段最大的浪费不是材料,而是靠经验口口相传——换个班次就换了做法。
质量控制要跟着工序走,而不是只做出厂检验。铺层阶段检查搭接和方向是否与图纸一致,固化阶段记录温度曲线和真空曲线,脱模后做外观、尺寸和必要的无损检测,把不合格拦在早期工序。把检验点前移,比最后集中挑废品要省钱得多。
佛山市三水区乐平镇西乐大道东13号1栋402号